您现在的位置是:首页 > 体坛时讯体坛时讯
智能自动绝缘导线剥皮器的制作过程
 烟火之旅
2026-09-21
【体坛时讯】
1109人已围观
一、背景与痛点
在航天航空线缆、精密电子线束的产线与实验室中,聚酰亚胺、铁氟龙等高温导线的剥头作业一直是工艺难点。这类导线绝缘层熔点高、质地坚硬,传统剥线工具存在以下问题:
温控不准:凭经验估测温度,导致绝缘层残留或芯线损伤
升温慢:换料调温需等待2–3分钟,影响产线节拍
ESD风险:静电放电可能击穿敏感元器件,造成隐性报废
手柄烫手:长时间作业手部灼热,工人频繁停歇,效率低下
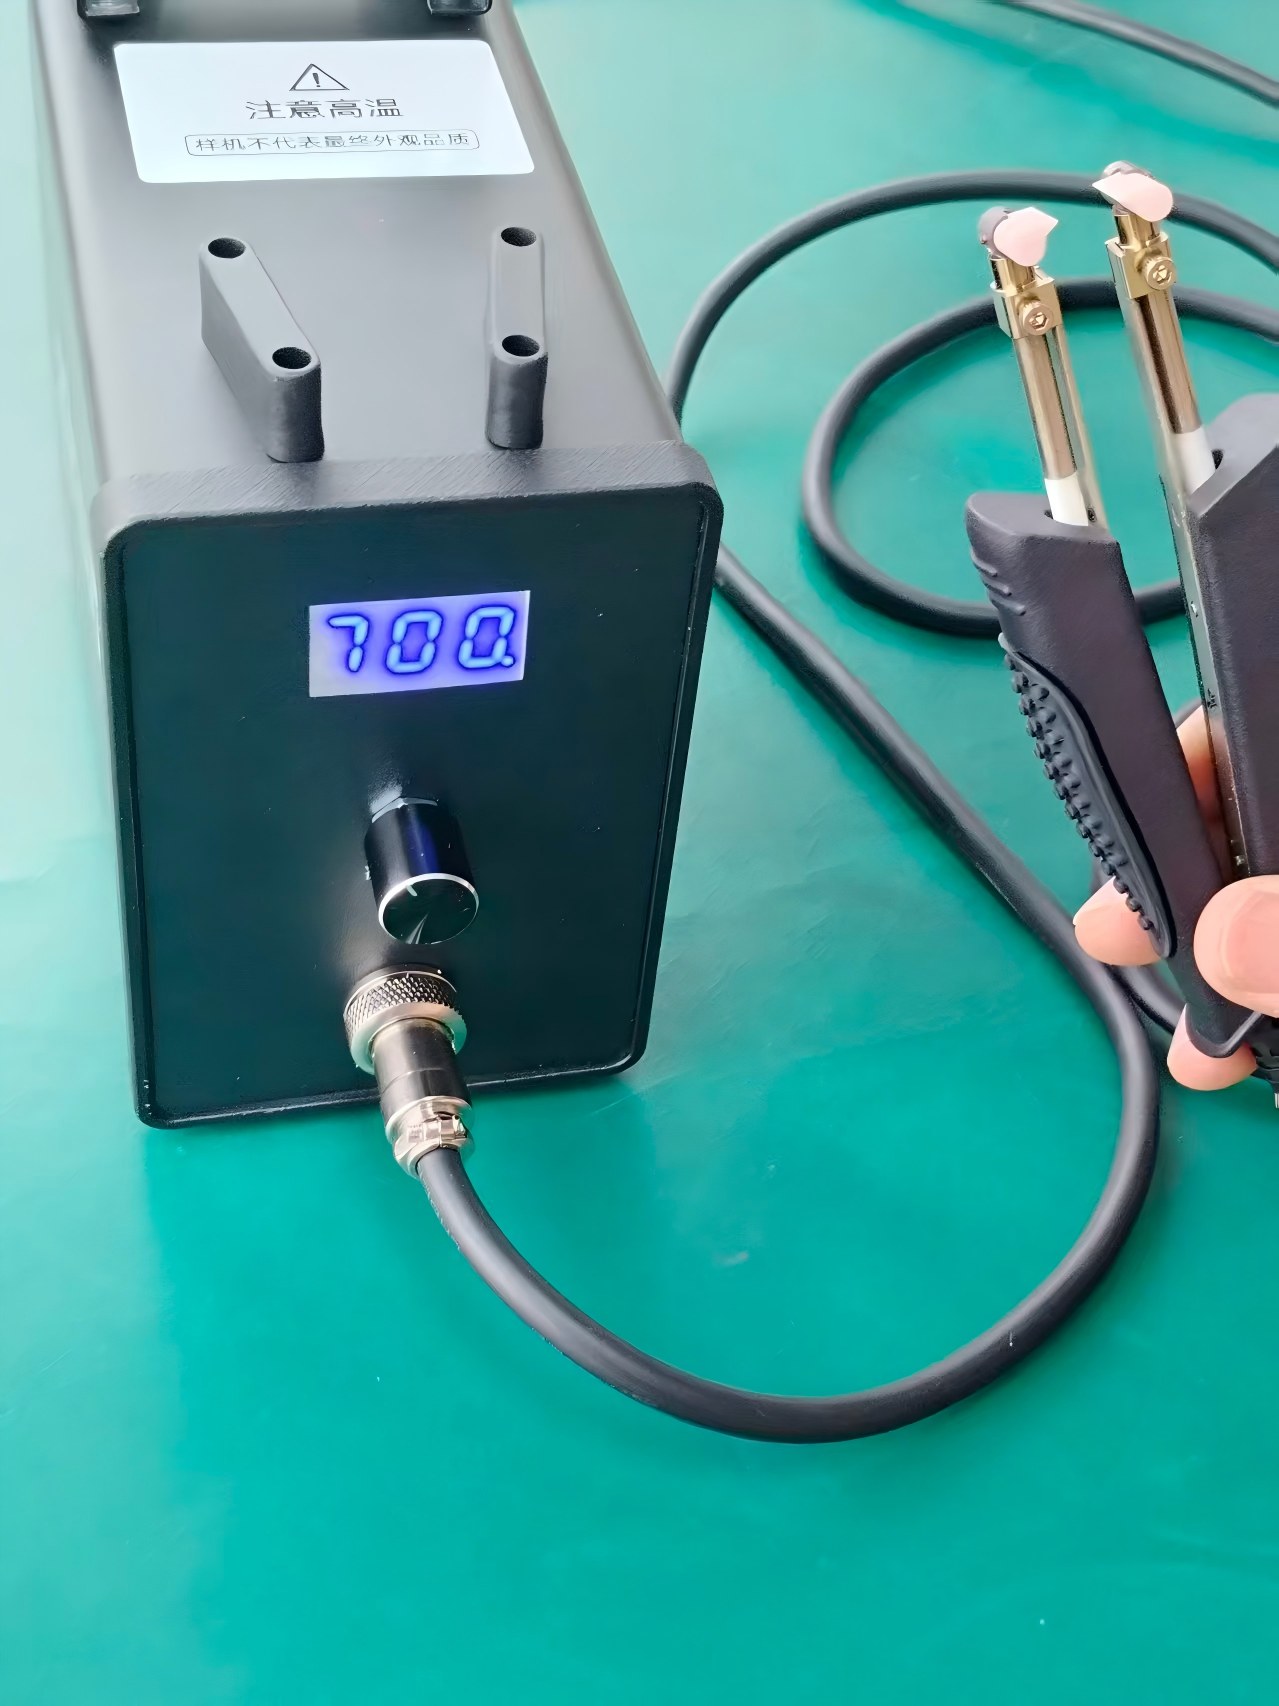
针对上述痛点,我们引入了 X700 防静电型台式温控导线热剥器,经过三个月的产线实测,现将应用经验总结如下。
二、核心工艺参数与选型建议
1. 温度设定
X700 温度范围 0–700℃,刀头实时数显。根据不同绝缘层材质,建议设定如下:
经验提示:首次使用新材质时,建议从推荐温度下限开始,观察剥离效果后逐步上调,避免温度过高导致绝缘层碳化粘连芯线。
2. 刀头选型
X700 提供 A/B/C/D 四种刀头,选型原则如下:
A型(0.15–0.61mm):适配细线径精密导线,如航天用同轴线
B型(0.38–1.22mm):覆盖中等线径,通用性强
C型平刀:较粗/较细线材通用,适合产线多规格混线作业
D型定制:特殊线径或异形导线,需提前与厂家沟通开孔尺寸
经验提示:刀头开孔直径应略大于导线外径(约0.05–0.1mm),过紧易损伤芯线,过松则绝缘层剥离不彻底。
3. 升温与作业节奏
X700 升温速度:0℃→400℃ 约30秒,0℃→700℃ 约50秒。产线换料时,无需提前预热,即开即用,大幅缩短换线时间。
三、ESD防护实操要点
X700 刀头采用合金+陶瓷复合材料,具备防静电、不打火特性。但为确保万无一失,建议配合以下措施:
接地检查:使用前确认设备接地良好,电源插座必须有有效地线
防静电工作台:操作人员佩戴防静电手环,工作台面铺设防静电垫
定期检测:每周使用静电测试仪检测刀头对地电阻,确保在 10⁶–10⁹Ω 范围内
实测数据:引入 X700 后,产线因 ESD 导致的隐性报废率降至零。
四、手柄隔热与长时间作业
X700 手柄隔热性能出色:600℃工况连续工作4小时,握持区温度仅约42℃。但为延长手柄寿命,建议:
避免长时间空烧:不作业时及时关闭电源或启用待机休眠功能
定期清洁:手柄表面如有绝缘层残留物,用酒精擦拭即可
刀头更换:刀头氧化发黑或开孔变形时及时更换,分体式设计可单独换刀头,无需更换整支手柄
五、良率提升与成本节约
经过三个月的产线实测,X700 带来以下改善:
六、总结与建议
X700 作为纯国产设备,在性能上已完全对标进口主流机型,且在价格、售后响应、配件供应方面更具优势。对于正在寻求国产化替代的航天航空、精密电子企业,X700 是一个值得考虑的
审核编辑 黄宇
Tags:
相关文章
- 中国女篮111比46大胜泰国女篮 取得亚运会开门红
- 内核的启动参数是谁拼出来的又是怎么传过去的?——bootargs全链路
- 网线测试设备测哪些参数?从NEXT到回波损耗的链路验收解析
- LP3718BSL 芯茂微|SOP8L 自供电 PSR,SEL 可调峰值电流 24W 无光耦适配器解析
- 不锈钢智能氮气储存柜 :温湿氧含量实时监测,云端联网管理
- 聚焦新北京新创作 侯磊与黄西蒙新书分享会举行
- “众神吴哥——高棉帝国的千年瑰宝”展览在长沙开展
- 宁夏贺兰山东麓半程马拉松金秋赛9月26日开跑
- 电驱系统NVH啸叫问题测试:从原理到实操全流程
- 8通道同步+1M采样率+USB直连!DAQ123如何成为桌面级数据采集的“性能小钢炮”?